Гост р исо 4762-2012 винты с цилиндрической головкой и шестигранным углублением под ключ
1, 2. (Измененная редакция, Изм. № 1, 2).
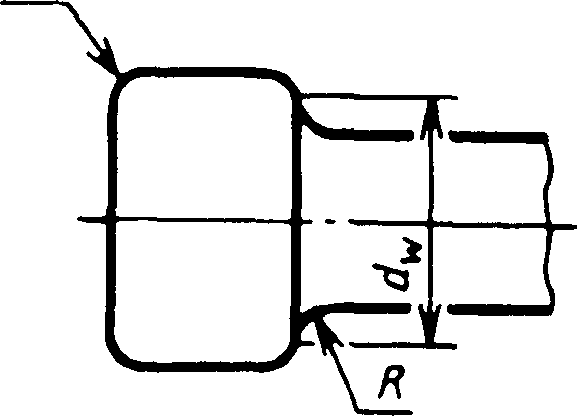
3. Диаметр гладкости части di должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание метрической резьбы по ГОСТ 19256—73.
(Измененная редакция, Изм. № 1).
4. По соглашению между потребителем и изготовителем допускается изготовлять винты с длинами, не указанными в табл. 2.
5. Резьба — по ГОСТ 24705—2004. Сбег и нелорез резьбы — по ГОСТ 10549—80.
5а. Шлицы — по ГОСТ 24669—81.
56. Радиус под головкой — по ГОСТ 24670—81.
5в. Допуски, методы контроля размеров и отклонений формы и расположения поверхностей — по ГОСТ 1759.1-82,
5г. Дефекты поверхности и методы контроля — по ГОСТ 1759.2—82.
5а—5г. (Введены дополнительно, Изм. № 2).
6. Технические требования — по ГОСТ 1759.0—87.
6а. (Исключен, Изм. N 2).
7. Теоретическая масса винтов указана в приложении Г
8. (Исключен, Изм. № 2).
1350 65
ПРИЛОЖЕНИЕ1
Справочное
Теоретическая масса винтов
|
Длина втпгто |
Масса 1000 шт. стальных винтов с крупным шагом резьбы кг«при номинальном диаметре резьбы Д м |
м |
||||||||||||||||
|
МЛ Id 1, мм |
1 |
У |
м |
и |
2 |
2,5 |
3 |
3,5 |
4 |
5 |
6 |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
|
2 |
0,024 |
0,037 |
0,053 |
0,073 |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
_ |
|
2,5 |
0,027 |
0,040 |
0,057 |
0,079 |
0,151 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
|
3 |
0,029 |
0,044 |
0,061 |
0,084 |
0,160 |
0,272 |
0,470 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
|
3,5 |
0,031 |
0,047 |
0,066 |
0,090 |
0,169 |
0,286 |
0,492 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
|
4 |
0,033 |
0,050 |
0,070 |
0,096 |
0,178 |
0,301 |
0,513 |
0,727 |
1,022 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
|
5 |
0,037 |
0,057 |
0,079 |
0,107 |
0,196 |
0,330 |
0,557 |
0,785 |
1,098 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
|
6 |
0,042 |
0,064 |
0,088 |
0,118 |
0,214 |
0,360 |
0,600 |
0,844 |
1,175 |
2,078 |
— |
— |
— |
— |
— |
— |
— |
— |
|
7 |
0,046 |
0,070 |
0,097 |
0,129 |
0,232 |
0,389 |
0,643 |
0,902 |
1,251 |
2,200 |
3,394 |
— |
— |
— |
— |
— |
— |
— |
|
8 |
0,050 |
0,077 |
0,106 |
0,141 |
0,250 |
0,418 |
0,687 |
0,961 |
1,328 |
2,322 |
3,569 |
— |
— |
— |
— |
— |
— |
— |
|
9 |
0,055 |
0,084 |
0,115 |
0,152 |
0,268 |
0,448 |
0,730 |
1,019 |
1,404 |
2,445 |
3,743 |
— |
— |
— |
— |
— |
— |
— |
|
10 |
0,059 |
0,090 |
0,124 |
0,163 |
0,286 |
0,477 |
0,773 |
1,078 |
1,481 |
2,567 |
3,918 |
— |
— |
— |
— |
— |
— |
— |
|
11 |
— |
0,097 |
0,133 |
0,174 |
0,304 |
0,506 |
0,816 |
1,136 |
1,557 |
2,689 |
4,093 |
— |
— |
— |
— |
— |
— |
— |
|
12 |
— |
0,104 |
0,142 |
0,186 |
0,322 |
0,535 |
0,860 |
1,195 |
1,634 |
2,811 |
4,267 |
8,516 |
— |
— |
— |
— |
— |
— |
|
13 |
— |
— |
— |
0,197 |
0,340 |
0,565 |
0,903 |
1,254 |
1,710 |
2,933 |
4,442 |
8,831 |
— |
— |
— |
— |
— |
— |
|
14 |
— |
— |
— |
0,208 |
0,358 |
0,594 |
0,946 |
1,312 |
1,786 |
3,056 |
4,617 |
9,146 |
— |
— |
— |
— |
— |
— |
|
16 |
— |
— |
— |
0,231 |
0,394 |
0,653 |
1,033 |
1,429 |
1,932 |
3,300 |
4,966 |
9,777 |
— |
— |
— |
— |
— |
— |
|
18 |
— |
— |
— |
— |
0,431 |
0,711 |
1,120 |
1,546 |
2,092 |
3,544 |
5,315 |
10,408 |
17,59 |
25,64 |
— |
— |
— |
— |
|
20 |
— |
— |
— |
— |
0,468 |
0,770 |
1,206 |
1,663 |
2,245 |
3,789 |
5,664 |
11,040 |
18,58 |
27,08 |
— |
— |
— |
— |
|
22 |
— |
— |
— |
— |
— |
0,829 |
1,293 |
1,780 |
2,398 |
4,033 |
6,014 |
11,670 |
19,58 |
28,53 |
— |
— |
— |
— |
|
25 |
— |
— |
— |
— |
— |
0,917 |
1,423 |
1,956 |
2,627 |
4,400 |
6,537 |
12,617 |
21,08 |
30,70 |
44,68 |
— |
— |
— |
|
28 |
— |
— |
— |
— |
— |
— |
1,553 |
2,132 |
2,857 |
4,766 |
7,061 |
13,563 |
22,57 |
32,87 |
47,64 |
— |
— |
— |
|
30 |
— |
— |
— |
— |
— |
— |
1,640 |
2,249 |
3,010 |
5,011 |
7,411 |
14,194 |
23,57 |
34,32 |
49,62 |
68,70 |
— |
— |
|
32 |
— |
— |
— |
— |
— |
— |
— |
2,366 |
3,162 |
5,255 |
7,760 |
14,824 |
24,57 |
35,77 |
51,60 |
71,35 |
— |
— |
|
35 |
— |
— |
— |
— |
— |
— |
— |
2,541 |
3,392 |
5,622 |
8,284 |
15,771 |
26,06 |
37,94 |
54,57 |
75,33 |
98,76 |
— |
|
38 |
— |
— |
— |
— |
— |
— |
— |
— |
3,621 |
5,988 |
8,808 |
16,717 |
27,56 |
40,11 |
57,53 |
79,31 |
103,70 |
— |
|
40 |
— |
— |
— |
— |
— |
— |
— |
— |
3,774 |
6,232 |
9,157 |
17,348 |
28,56 |
41,56 |
59,51 |
81,96 |
107,00 |
138,2 |
|
42 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
6,477 |
9,506 |
17,979 |
29,55 |
43,01 |
61,49 |
84,62 |
110,29 |
142,3 |
|
45 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
6,844 |
10,031 |
18,925 |
31,05 |
45,18 |
64,46 |
88,60 |
115,23 |
148,5 |
|
48 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
7,210 |
10,554 |
19,872 |
32,55 |
47,35 |
67,43 |
92,57 |
120,17 |
154,7 |
|
50 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
7,454 |
10,904 |
20,503 |
33,54 |
48,80 |
69,40 |
95,22 |
123,47 |
158,9 |
|
55 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
11,777 |
22,080 |
36,04 |
52,42 |
74,35 |
101,85 |
131,70 |
169,3 |
|
60 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
12,650 |
23,657 |
38,53 |
56,03 |
79,29 |
108,49 |
139,94 |
179,6 |
|
65 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
25,234 |
41,02 |
59,65 |
84,23 |
115,11 |
148,18 |
190,1 |
|
70 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
26,811 |
43,52 |
63,27 |
89,18 |
121,75 |
156,41 |
200,4 |
|
75 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
28,388 |
46,01 |
66,89 |
94,12 |
128,38 |
164,65 |
210,8 |
|
80 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
29,965 |
48,50 |
70,51 |
99,07 |
135,01 |
172,89 |
221,2 |
|
85 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
51,00 |
74,12 |
104,02 |
141,64 |
181,12 |
231,5 |
|
90 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
53,49 |
77,74 |
108,96 |
148,27 |
189,37 |
241,9 |
|
95 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
55,98 |
81,36 |
113,90 |
154,90 |
197,60 |
252,3 |
|
100 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
58,48 |
84,98 |
118,84 |
161,52 |
205,84 |
262,7 |
|
ПО |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
222,31 |
283,4 |
|
120 |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
— |
304,2 |
П р и м е ч а н и е. Для определения массы винтов из алюминиевого сплава значения масс, указанных в таблице, следует умножить на коэффициент ОД из латуни-на 1,08.
ПРИЛОЖЕНИЕ I (Исключено, Изм, № 2), ^
во с.